Stockez vos produits lourds et volumineux avec un transstockeur
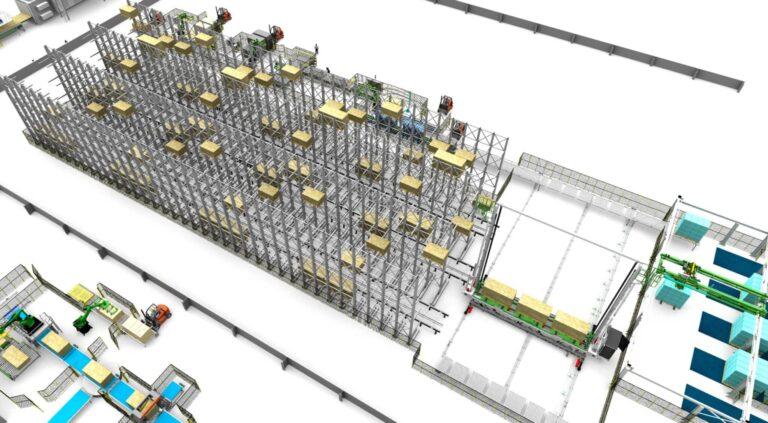
FIMEC SH conçoit et intègre des transstockeurs pour le stockage automatisé de produits longs, lourds ou encombrants. Le magasin relie les postes de production, la préparation des commandes et l’expédition, avec des supports adaptés aux charges.
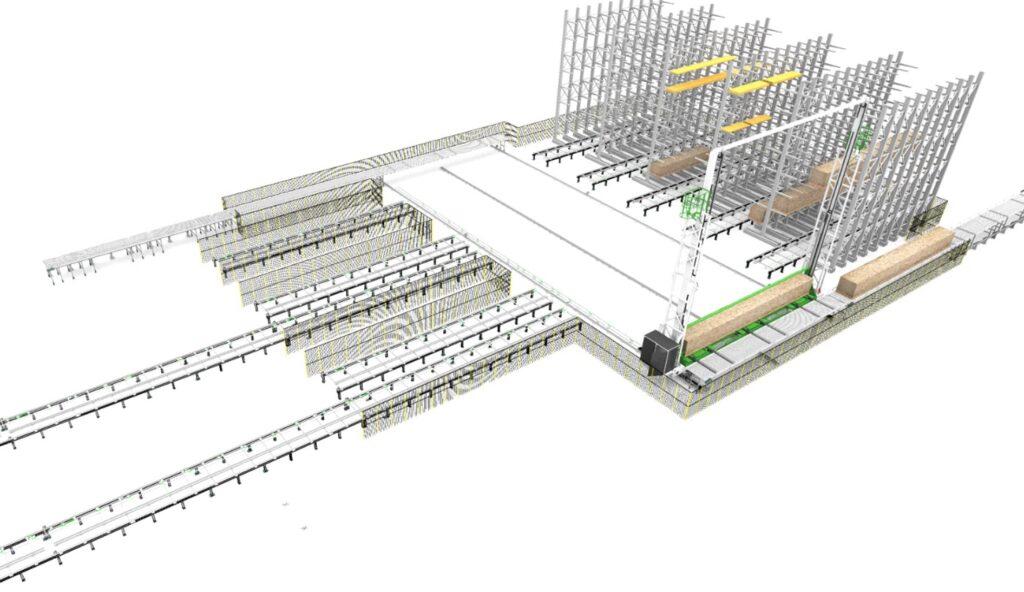
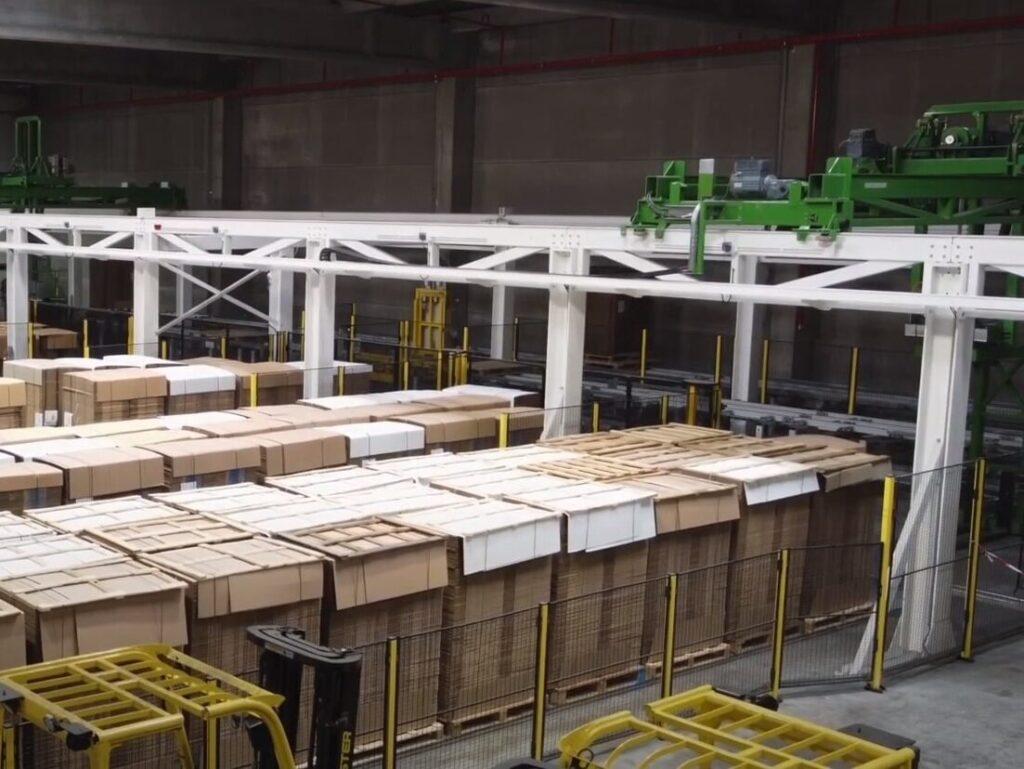
Le transstockeur pour panneaux isolants prépare les palettes destinées à l’expédition. Associé à un gerbeur automatique, il reconstitue un chargement de camion sur un convoyeur avant la reprise des charges.
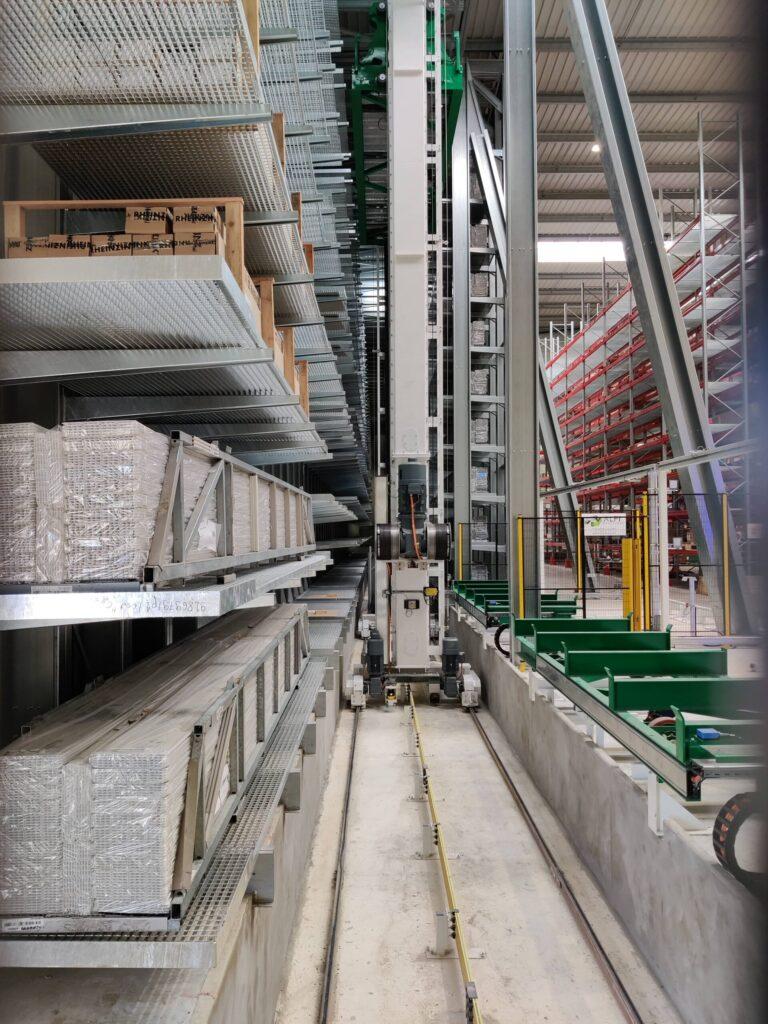
Le transstockeur logistique rassemble palettes, colis, rouleaux et produits intermédiaires dans un magasin géré informatiquement. Il dessert les postes de picking pour préparer les commandes et suivre les mouvements de stock.
Le stockage automatique de charges lourdes se définit à partir de la masse, de la géométrie et du support du produit. Le transstockeur prend la charge à l’entrée du magasin, la range et la restitue au poste de desserte.
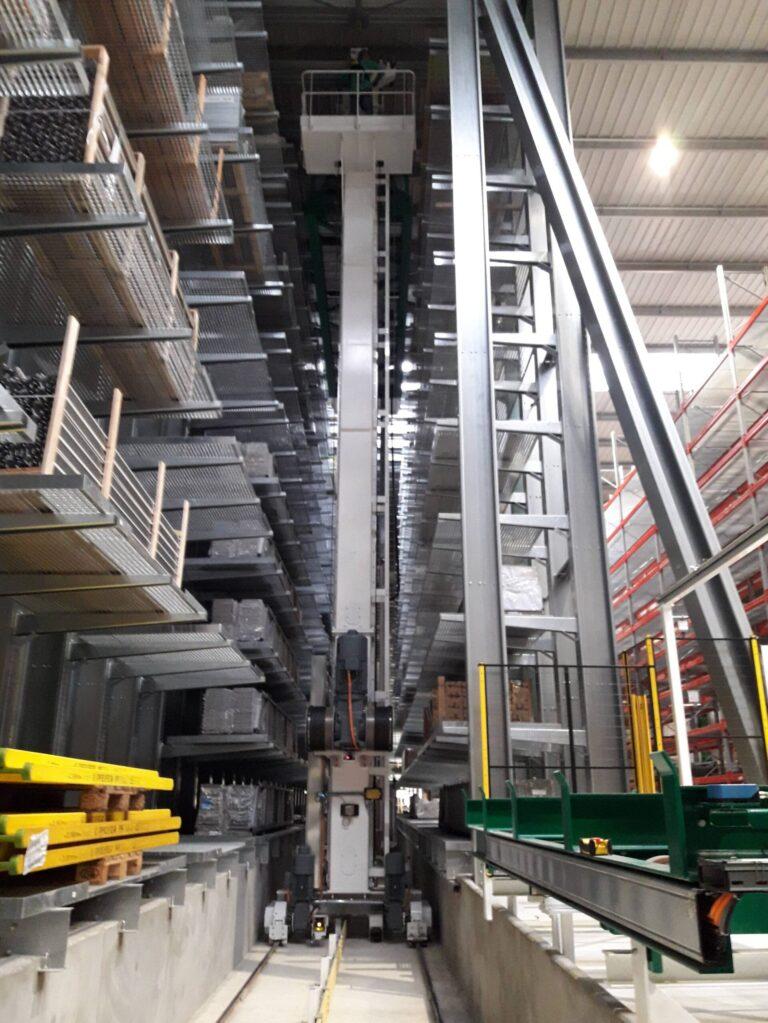
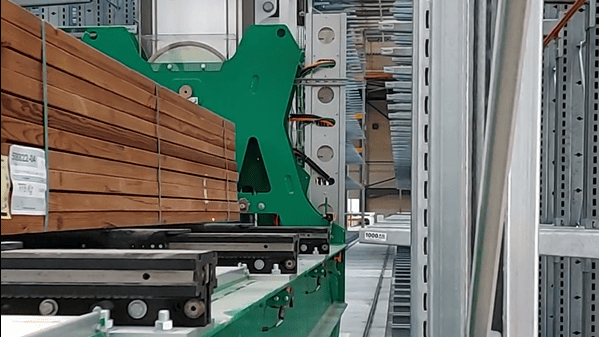
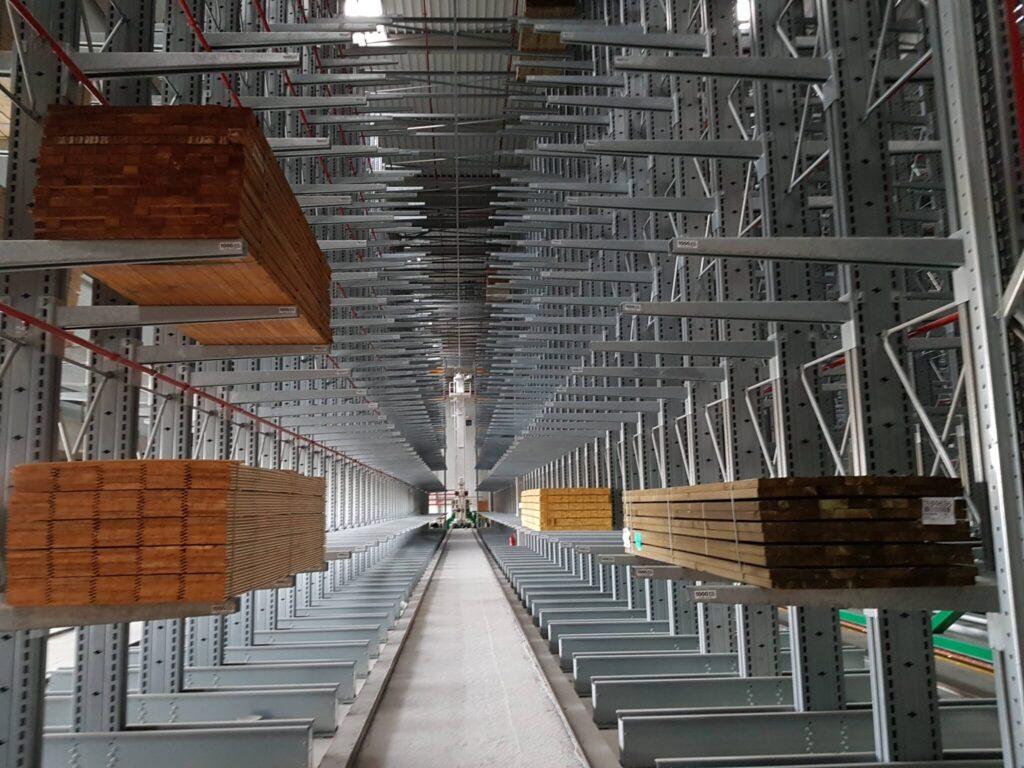
Le transstockeur pour produits longs dessert un magasin de bois ou d’autres matériaux encombrants. Il relie les emplacements de stockage aux postes de préparation pour constituer les commandes avant expédition.
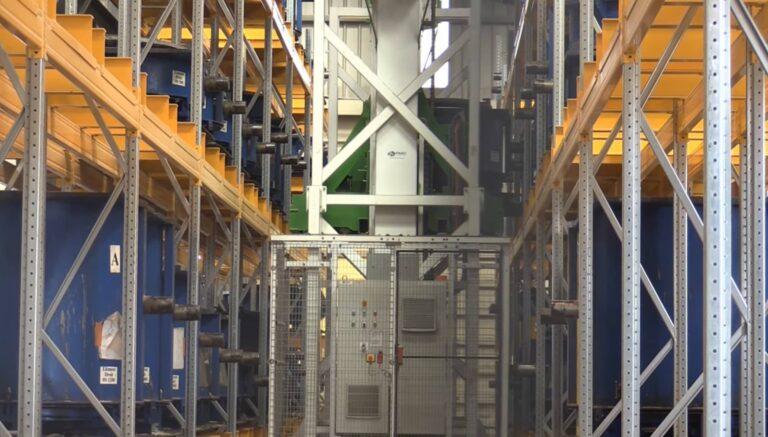
Le transstockeur béton range les moules pleins en étuve et les ressort après séchage. Associé au carrousel, il relie la préparation des moules au démoulage puis à la sortie des produits sur palette.
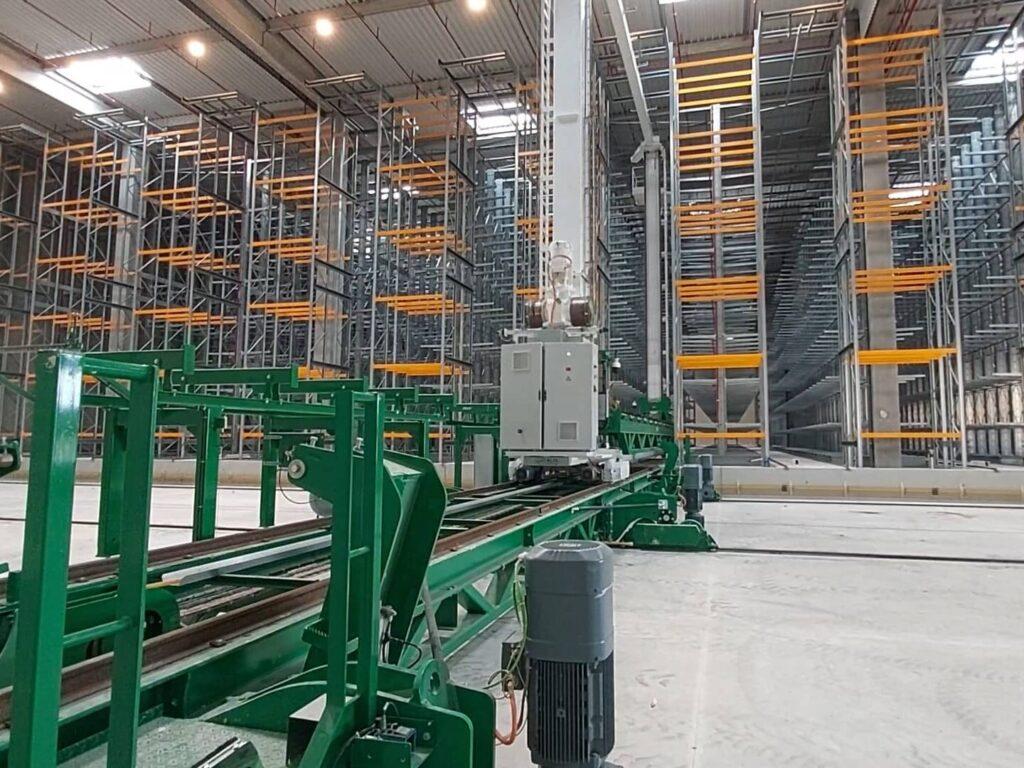
Un transstockeur déplace une charge entre un poste de transfert et un emplacement de rayonnage. Il combine un déplacement le long de l’allée, un levage jusqu’au niveau visé et une prise ou une dépose dans le rack. Le magasin automatisé associe cette machine aux supports, aux convoyeurs et au pilotage des mouvements.
Le cycle dépend de l’unité manutentionnée : une palette, un plateau de bois, un moule ou un lot de panneaux. La stabilité de cette unité et ses surfaces de reprise conditionnent la conception du système.
Entrée : le produit et son support sont identifiés au poste de transfert.
Mise en stock : le transstockeur prend la charge et la dépose à l’emplacement attribué.
Sortie : une demande de fabrication ou de préparation déclenche sa restitution au poste concerné.
Les usages industriels
Un stockage relié aux opérations de l’usine
Le rôle du magasin change selon sa place dans le process. Il peut alimenter une machine en matière première, accueillir des produits entre deux opérations ou organiser les sorties avant expédition. Les besoins de desserte et de suivi se définissent pour chacun de ces flux.
Bois et produits longs
Les plateaux ou supports regroupent les références destinées à une commande. Le poste de préparation doit permettre le prélèvement des pièces et le retour du reliquat en stock. La longueur utile se vérifie avec les appuis et l’encombrement du support, y compris pendant les transferts.
Panneaux isolants
En aval de la production, le stockage organise la disponibilité des palettes avant expédition. La préparation doit respecter l’ordre du chargement et la tenue des lots. Les points d’appui et les transferts se définissent avec la fragilité et les formats des panneaux.
Palettes, colis et rouleaux
Un magasin multiréférences dessert les postes de picking et enregistre les mouvements. L’unité stockée doit être clairement définie : une palette complète, un colis ou un ensemble sur plateau. Les règles de prélèvement et de remise en stock accompagnent ce choix.
En préfabrication béton, le stockage fait aussi partie du cycle de fabrication. Le transstockeur place les moules pleins en étuve puis les restitue pour le démoulage. La durée de séjour et les séries prévues déterminent le besoin en emplacements. La fiche transstockeur béton détaille cette application et son lien avec le carrousel.
Les avantages
Quatre objectifs à mesurer sur votre installation
01
La surface disponible
Le stockage sur plusieurs niveaux exploite le volume du bâtiment. Le gain réel se calcule avec les allées, les postes de transfert et les accès nécessaires à l’exploitation.
02
La régularité des flux
Un stock tampon peut absorber un décalage entre deux opérations. Sa capacité et les sorties attendues doivent être comparées aux pointes de production, au picking et aux expéditions.
03
Le suivi des références
L’identification des charges et l’enregistrement des emplacements facilitent les inventaires et la recherche des lots. La fiabilité dépend aussi de la qualité des données saisies à l’entrée.
04
La manutention des produits
Des reprises définies pour chaque support réduisent les déplacements improvisés et les manipulations intermédiaires. Les postes opérateurs, les accès et les interventions restent à étudier avec l’ensemble de la ligne.
Le nombre de places et la cadence de sortie sont deux critères distincts. Un grand magasin peut rester limité par son poste de préparation ou par le convoyeur en aval. L’étude des flux doit donc couvrir le cycle complet.
Les choix techniques
La configuration dépend de la charge et des flux
La prise et le support
Fourches, plateau, navette ou convoyeur embarqué répondent à des modes de transfert différents. Le choix se fait à partir de la charge avec son support, de ses appuis, de sa rigidité et de sa position au poste d’entrée.
La prise doit rester adaptée au support entre l’entrée, le rayonnage et la sortie.
Les changements de format se décrivent dans le cahier des charges.
Le mât et les déplacements
Les architectures à un ou deux mâts font partie des solutions de transstockage. Leur sélection dépend notamment de la hauteur, de la masse et de la géométrie de l’unité manutentionnée. Une appellation de machine ne suffit pas à définir la configuration.
La hauteur disponible s’étudie avec les charges et les obstacles du bâtiment.
Les mouvements doivent répondre aux pointes de demandes du process.
L’accès aux références
En simple profondeur, chaque position est directement accessible. Une implantation en double profondeur place une charge derrière une autre : la stratégie de rangement et l’ordre de sortie doivent alors être étudiés avec la composition des stocks.
En simple profondeur, chaque emplacement est directement accessible depuis l’allée.
En double profondeur, la charge située devant conditionne l’accès à celle située derrière. Les règles de rangement doivent en tenir compte.
Votre projet
Préparez les données utiles à l’étude
FIMEC SH étudie le stockage avec les équipements de manutention qui l’alimentent et le desservent. Pour une première analyse, réunissez les données suivantes, en distinguant le fonctionnement courant des pointes d’activité :
Les produits : dimensions hors tout, masse avec support, appuis, fragilité et diversité des formats.
Les stocks : références, quantités par référence, temps de séjour et évolution envisagée.
Les mouvements : entrées et sorties attendues, simultanéité des demandes, horaires et ordre des préparations.
Le bâtiment : plan, hauteur disponible, obstacles, zones de transfert et accès de maintenance.
Le pilotage : identification des charges, règles de gestion et échanges avec vos logiciels.
L’exploitation : organisation des équipes, accès aux produits pendant un arrêt et contraintes de chantier.
Ces éléments permettent de confronter la capacité du magasin aux contraintes de la ligne avant de fixer la solution technique.
Les deux orthographes désignent la même machine de stockage et de déstockage automatique. Le terme AS/RS désigne plus largement le système de stockage automatisé : machine, rayonnages, transferts et pilotage.
La première distinction porte sur l’unité transportée. Un bac, une palette et un plateau de bois imposent des prises de charge différentes. Ce tableau compare les points à examiner pour chaque famille ; il ne constitue pas une gamme de capacités FIMEC SH.
Point de comparaison
Miniload pour bacs ou cartons
Transstockeur pour palettes
Produits longs ou charges spéciales
Unité manutentionnée
Bac ou carton identifié individuellement.
Palette et charge considérées comme une unité.
Produit, lot ou moule, avec son plateau ou son support.
Surface de reprise
Fond du bac ou du carton, rigidité et état.
Passages de fourches, semelles et état de la palette.
Appuis définis avec la géométrie, la flèche et le centre de gravité.
Opération au poste
Prélèvement dans le contenant, retour éventuel du reliquat.
Entrée ou sortie de la palette ; prélèvement selon le poste prévu.
Mise à disposition pour une machine, une préparation ou une étape du process.
Données à fournir
Dimensions des contenants et masse totale ; diversité des formats.
Dimensions réelles, débords de la charge et masse avec palette.
Encombrement avec support, points de prise, fragilité et conditions de transfert.
Point à vérifier
Compatibilité de chaque contenant avec le dispositif de prise.
Stabilité de la charge pendant le mouvement et le transfert.
Maintien du produit pendant toute la séquence de manutention.
Pour des panneaux isolants, des produits longs ou des moules à béton, la description du support fait donc partie du besoin initial. Un simple poids maximal laisse de côté les conditions de prise et de dépose.
La masse admissible, la hauteur utile et la cadence se définissent ensemble. La masse doit inclure le support ; les dimensions doivent décrire la charge telle qu’elle arrive au poste. Sélectionnez le cas qui se rapproche de vos produits pour repérer les données à réunir.
Produits longs
Longueur totale avec le plateau et les éventuels débords.
Position des appuis, rigidité et risque de flèche.
Quantité prélevée au poste et composition du reliquat remis en stock.
Palettes et panneaux
Hauteur, largeur et longueur du lot réellement manutentionné.
Masse du lot avec palette, état du support et tenue de l’empilage.
Ordre de préparation et contraintes du chargement en aval.
Moules et charges lourdes
Masse du moule rempli ou de la charge avec son support.
Points de reprise, position du centre de gravité et encombrement.
Temps de séjour dans le process et ordre de restitution attendu.
Pour chaque cas, joignez un plan du bâtiment avec les hauteurs libres et les obstacles. Les valeurs d’un exemple d’installation ne constituent pas une capacité garantie pour votre projet. Les engagements retenus doivent figurer dans le cahier des charges.
Le magasin a besoin d’identifier les charges, de connaître les emplacements et de recevoir les demandes de mouvement. L’organisation de ces fonctions dépend des logiciels déjà présents et du rôle du stockage dans l’usine. Une connexion à l’ERP peut être utile pour les ordres de fabrication ou les commandes ; son périmètre doit être défini avec les équipes de production et d’informatique.
Niveau
Fonction dans le projet
Échanges à préciser
ERP
Données de gestion de l’entreprise et besoins de production ou de commande.
Références, ordres, quantités attendues et retours de réalisation.
WMS ou gestion de stock
Organisation du stock, emplacements, lots et demandes de préparation.
Identifiant de charge, emplacement, quantité et priorité de sortie.
Pilotage des équipements
Enchaînement des transferts et exécution des mouvements autorisés.
Poste disponible, mouvement demandé, mouvement terminé ou défaut.
Un exemple de séquence à valider
Une demande de sortie désigne une référence et une quantité. La gestion du magasin choisit la charge à restituer, puis le pilotage organise son transfert vers le poste prévu. La confirmation de sortie doit revenir au système qui suit le stock. Le niveau de détail des messages et le moment où la quantité est mise à jour se décident pendant l’étude des interfaces.
Les situations inhabituelles méritent autant d’attention que le cycle courant : une étiquette illisible, une charge absente, une commande annulée après son lancement ou un poste aval occupé. Pour chaque situation, précisez qui arbitre, où l’information apparaît et comment l’exploitation reprend. Cette liste sert ensuite à préparer les essais avec vos équipes.
Un même identifiant doit permettre de suivre la charge entre les systèmes.
Les changements de priorité et annulations doivent avoir des règles explicites.
Une perte de communication doit conduire à un état prévu et à une reprise définie.
Ces échanges peuvent être répartis entre plusieurs logiciels ou regroupés dans une architecture plus simple. Le choix se fait à partir des fonctions nécessaires et des interfaces disponibles sur votre site.
Oui, sous réserve de l’étude de faisabilité. Le volume apparent du bâtiment ne suffit pas à établir l’implantation : poteaux, charpente, réseaux, portes, circulations et zones de transfert réduisent l’espace utilisable. La dalle, les appuis et les structures conservées doivent être examinés avec les compétences concernées avant de confirmer leur réutilisation.
Une visite doit aussi préciser comment le matériel entrera dans l’atelier et comment les travaux s’articuleront avec la production. Le raccordement à un convoyeur existant peut déplacer le point de blocage vers le poste suivant. L’étude porte donc sur les flux autour du magasin, les accès d’intervention et les phases de mise en service.
Quels documents avez-vous déjà ?
Cochez les éléments disponibles pour préparer le premier échange. Cette sélection sert de repère personnel.
Plan d’implantation coté avec les équipements et circulations.
Hauteurs libres, obstacles et réseaux présents dans la zone.
Informations disponibles sur la dalle et les structures à conserver.
Dimensions et masse des charges, avec leurs supports.
Entrées et sorties attendues pendant les pointes d’activité.
Contraintes de chantier et périodes d’arrêt envisageables.
Vous pouvez engager la discussion avec un dossier incomplet. Les informations manquantes deviennent alors des points à relever ou à faire vérifier pendant l’étude ; elles ne doivent pas être remplacées par des hypothèses non confirmées.
Un chiffrage dépend du magasin complet et de ses interfaces. La machine représente une partie du projet, avec les rayonnages, les supports, les transferts, le pilotage et l’installation. FIMEC SH ne publie pas ici de fourchette générique : sans dimensions de charge, capacité de stockage et flux attendus, elle ne permettrait pas de comparer deux propositions.
Poste à comparer
Ce que l’offre doit préciser
Question à poser
Machine et prise de charge
Périmètre de la machine, dispositif de reprise, supports fournis.
Les plateaux, palettes spécifiques ou outillages sont-ils inclus ?
Rayonnages et bâtiment
Structures neuves ou conservées, adaptations et travaux associés.
Qui prend en charge les vérifications et modifications du bâtiment ?
Transferts et postes
Convoyeurs, entrée, sortie, préparation et liaison à la ligne.
À quel endroit commence et se termine la fourniture ?
Automatismes et logiciels
Commandes, identification et échanges avec vos outils.
Les interfaces, essais et interventions des autres fournisseurs sont-ils prévus ?
Installation et démarrage
Montage, mise en service, essais et accompagnement prévus.
Quelles ressources et quels arrêts de production devez-vous organiser ?
Exploitation
Maintenance, pièces, assistance et conditions d’intervention.
Quels postes restent à budgéter après la réception ?
Pour consulter plusieurs fournisseurs, transmettez le même scénario : produits et supports, stock à accueillir, pointes d’entrée et de sortie, horaires, contraintes du bâtiment et équipements à raccorder. Distinguez les prestations incluses, les options et les travaux à votre charge.
La comparaison économique se poursuit pendant l’exploitation. Les besoins de maintenance, la disponibilité des pièces, les ressources internes et les conséquences d’un arrêt font partie du coût du projet. Une hypothèse de retour sur investissement doit être construite avec vos données de production et de fonctionnement.
Des accès pour l’inspection, les interventions et le remplacement des composants.
La documentation, les pièces nécessaires et les responsabilités d’intervention.
Les conditions de mise en sécurité et les procédures de reprise.
L’organisation de la production pendant une indisponibilité du magasin.
Précisez quelles références doivent rester accessibles et quels stocks tampons sont possibles. Ces choix influencent l’implantation et l’organisation des flux dès l’avant-projet.
Ce site utilise actuellement uniquement les cookies nécessaires à son fonctionnement et à la mémorisation de votre choix. Aucun cookie de publicité ou de mesure d’audience n’est actif. Vous pouvez consulter et modifier vos préférences à tout moment.
Nécessaires
Toujours activé
Ces technologies sont nécessaires au fonctionnement du site et à la mémorisation de vos choix de confidentialité. Elles ne peuvent pas être désactivées ici.
Préférences
L’accès ou le stockage technique est nécessaire dans la finalité d’intérêt légitime de stocker des préférences qui ne sont pas demandées par l’abonné ou l’internaute.
Statistiques
Le stockage ou l’accès technique qui est utilisé exclusivement à des fins statistiques.Le stockage ou l’accès technique qui est utilisé exclusivement dans des finalités statistiques anonymes. En l’absence d’une assignation à comparaître, d’une conformité volontaire de la part de votre fournisseur d’accès à internet ou d’enregistrements supplémentaires provenant d’une tierce partie, les informations stockées ou extraites à cette seule fin ne peuvent généralement pas être utilisées pour vous identifier.
Marketing
L’accès ou le stockage technique est nécessaire pour créer des profils d’internautes afin d’envoyer des publicités, ou pour suivre l’utilisateur sur un site web ou sur plusieurs sites web ayant des finalités marketing similaires.